
联系我们

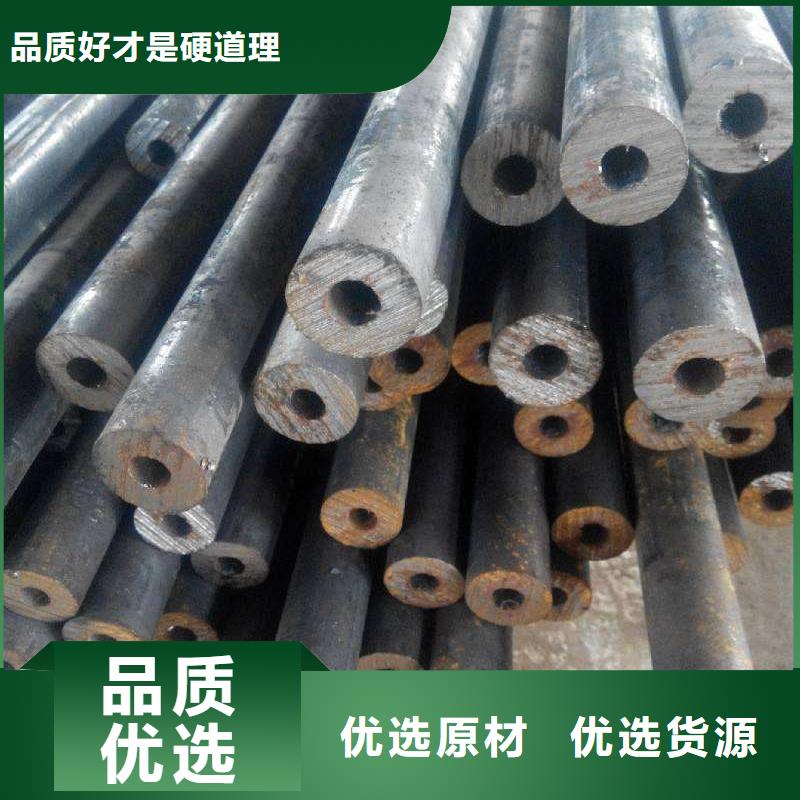
精密钢管10#精密钢管专业完善售后
更新时间:2026-10-31 09:23:41 ip归属地:丽水,天气:晴转多云,温度:15-30 浏览次数:1 公司名称: 正昊钢管(丽水市遂昌县分公司)
| 产品参数 | |
|---|---|
| 产品价格 | 7/kg |
| 发货期限 | 3-5天 |
| 供货总量 | 8988896 |
| 运费说明 | 电议 |
| 产品材质 | 齐全 |
| 加工定制 | 是 |
| 可售卖地 | 全国 |
| 适用领域 | 机械 化工 建材 |
| 产地 | 山东 |
| 材质 | 45# |
| 品牌 | 正昊 |
| 范围 | 精密钢管10#精密钢管供应范围覆盖浙江省、丽水市、遂昌县、莲都区、青田县、缙云县、松阳县、云和县、庆元县、龙泉市等区域。 |


正昊钢管(丽水市遂昌县分公司)位于丽水遂昌经济区,注册资金300万元,成立于2011年,以雄厚的技术实力为基础,专注精耕于 丽水遂昌本地30crmo精拉管、丽水遂昌20crmnti精拉管、丽水遂昌就近30crmo冷拉管,并集研发、销售、服务为一体高新技术企业。 经过团队多年辛勤耕耘,积j i加入了丽水遂昌 丽水遂昌本地20#精密钢管、遂昌本地附近Gcr15精密钢管、丽水遂昌本地35crmo精拉钢管行业协会,成为 丽水遂昌本地附近精密管、丽水遂昌本地16mn精拉管、丽水遂昌就近16mn精拉钢管会员单位,并通过了ISO9001:2008质量体系认证。


将精轧管送入精轧管机组,经多道轧辊滚压,精轧管逐渐卷起,形成有开口间隙的圆形精轧管,调整挤压辊的压下量,使精轧管间隙控制在1~3mm,并使焊口两端齐平。如间隙过大,则造成邻近效应减少,涡流热量不足,精轧管晶间接合不良而产生未熔合或开裂。如间隙过小则造成邻近效应增大,精轧管热量过大,造成精轧管烧损;或者精轧管经挤压、滚压后形成深坑,影响精轧管表面质量。
精轧管温度主要受高频涡流热功率的影响,根据公式可知,高频涡流热功率主要受电流频率的影响,涡流热功率与电流激励频率的平方成正比;而电流激励频率又受激励电压、电流和电容、电感的影响。激励频率公式为:f=1/[2π式中:f-激励频率;C-激励回路中的电容,电容=电量/电压;L-激励回路中的电感,电感=磁通量/电流上式可知,激励频率与激励回路中的电容、电感平方根成反比、或者与电压、电流的平方根成正比,只要改变回路中的电容、电感或电压、电流即可改变激励频率的大小,从而达到控制精轧管温度的目的。对于低碳钢,精轧管温度控制在1250~1460℃,可满足管壁厚3~5mm焊透要求。另外,精轧管温度亦可通过调节精轧管速度来实现。


热轧 圆管坯→加热→穿孔→三辊斜轧、连轧或挤压→脱管→定径(或减径)→冷却→矫直→水压试验(或探伤)→标记→入库 精轧管是用钢锭或实心管坯经穿孔制成毛管,然后经热轧、冷轧或冷拨制成。精轧管的规格用外径*壁厚毫米数表示。精轧管分热轧和冷轧(拨)精轧管两类。

规格:热轧管外径32~630mm。壁厚2.5~75mm。冷轧管外径5~200mm。壁厚2.5~12mm。 外观质量:钢管的内外表面不得有裂缝、折叠、轧折、离层、发纹和结疤缺陷存在。这些缺陷应完全掉,后不得使壁厚和外径超过负偏差。 钢管的两端应切成直角,并毛刺。壁厚大于20mm的钢管允许气割和热锯切割。经供需双方协议也可不切头。 冷拔或冷轧精密 P91精轧管《表面质量》参照GB3639-83。
精轧管是用实心管坯经穿孔后轧制的,按生产方法不同可分为热轧管、冷轧管、冷拔管、挤压管等。
精轧管一般在自动轧管机组上生产。实心管坯经检查并表面缺陷,截成所需长度,在管坯穿孔端端面上定心,然后送往加热炉加热,在穿孔机上穿孔。在穿孔同时不断旋转和前进,在轧辊和顶头的作用下,管坯内部逐渐形成空腔,称毛管。再送至自动轧管机上继续轧制。 经均整机均整壁厚,经定径机定径,达到规格要求。利用连续式轧管机组生产精轧管是较先进的方法。
若欲获得尺寸更小和质量更好的无缝管,必须采用冷轧、冷拔或者两者联合的方法。冷轧通常在二辊式轧机上进行,钢管在变断面圆孔槽和不动的锥形顶头所组成的环形孔型中轧制。冷拔通常在0.5~100T的单链式或双链式冷拔机上进行。


